Resistenza al contatto

  • In che modo la forza di contatto e la geometria influenzano le prestazioni del connettore di ricarica per veicoli elettrici?
    In che modo la forza di contatto e la geometria influenzano le prestazioni del connettore di ricarica per veicoli elettrici?
    Oct 26, 2026
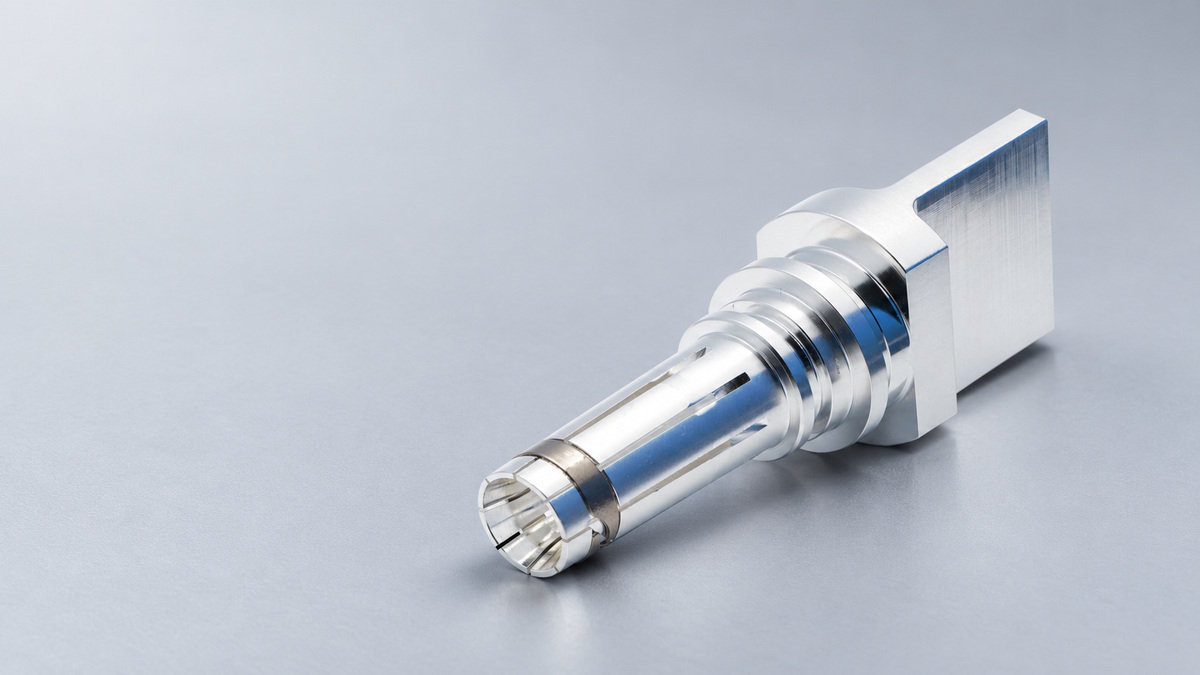
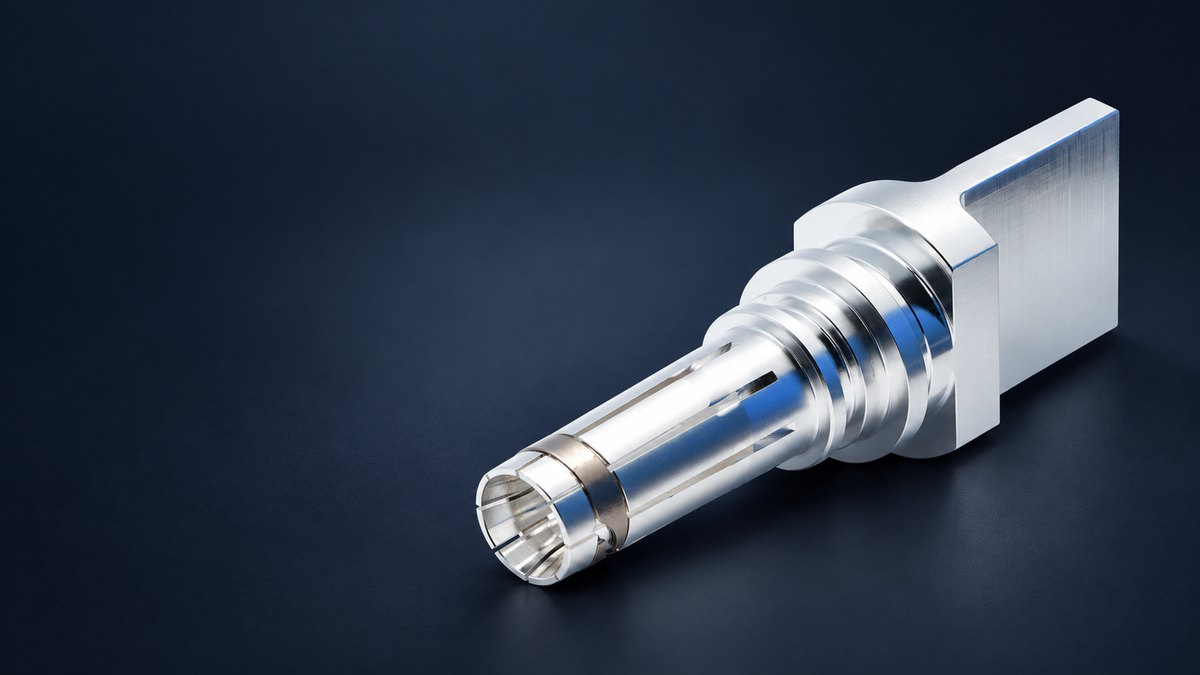
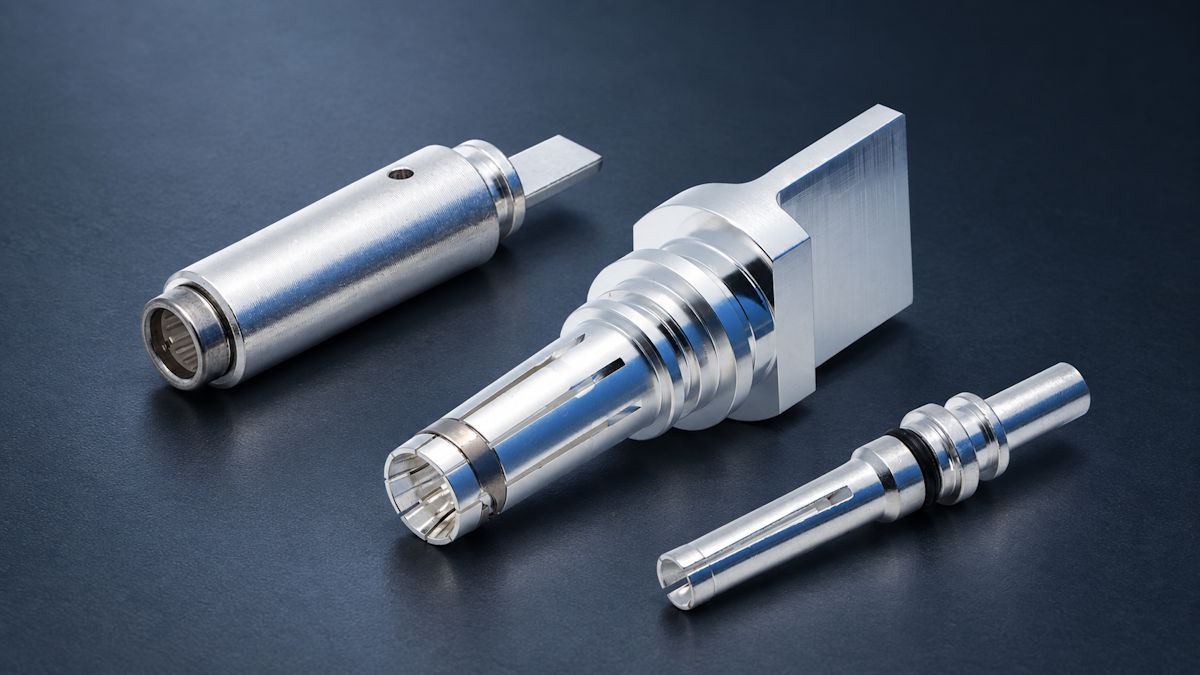
    Un contatto può funzionare correttamente durante un controllo elettrico iniziale, ma comportarsi in modo diverso dopo ripetuti accoppiamenti. In tal caso, la forza di contatto è uno dei fattori da esaminare, insieme alla geometria della molla, all'accoppiamento, al materiale e alle condizioni della superficie. La forza di contatto contribuisce a mantenere la connessione elettrica tra le superfici di accoppiamento. La geometria della molla determina la sua flessione e il punto in cui viene applicata la pressione. Insieme, queste caratteristiche progettuali influenzano le prestazioni elettriche, lo sforzo di accoppiamento e l'usura.  Tre forze, tre diverse misurazionicontatto normale preme le superfici conduttive adiacenti l'una contro l'altra. Forza di inserimento e di estrazione è la forza necessaria per accoppiare o separare il connettore completo. forza di mantenimento del terminale Misura il grado di sicurezza con cui un terminale è alloggiato all'interno dell'involucro. Le misurazioni sono correlate, ma non sono intercambiabili. La forza di inserimento include la resistenza dei contatti e di altre parti dell'assemblaggio, come guarnizioni e dispositivi di bloccaggio. Un'elevata forza di inserimento da sola non è sufficiente a indicare quanta forza agisce su un contatto elettrico. La ritenzione del terminale è una misurazione separata, sebbene il movimento o il disallineamento del terminale possano influire sull'interfaccia di accoppiamento.  Come la geometria modella la forza di contattoIn un connettore a molla, la molla si flette quando il perno di accoppiamento entra. La lunghezza e lo spessore della trave, la curvatura, le fessure e il punto di contatto influenzano tutti questa flessione e la forza risultante. Anche l'accoppiamento tra il perno e la presa è importante: le variazioni dimensionali possono modificare l'entità della flessione della molla nel connettore assemblato. Anche la geometria influisce sulla distribuzione della pressione e sul modo in cui le superfici si muovono l'una rispetto all'altra. Alcuni design utilizzano il contatto di scorrimento, che in determinate condizioni può alterare alcuni strati superficiali. Tale movimento contribuisce all'usura. Una modifica geometrica può quindi influenzare contemporaneamente diversi risultati. Modificare le dimensioni di una trave può alterare la forza della molla; modificare il punto di contatto può alterare la distribuzione della pressione o il percorso di scorrimento. Il risultato deve essere misurato nell'ambito della progettazione completa del contatto.  In che modo la forza di contatto influisce sulla resistenza e sull'usura?Le superfici metalliche si incontrano in punti di contatto microscopici piuttosto che su tutta la loro area apparente. La forza di contatto può deformare questi punti e creare percorsi conduttivi. Ciò può ridurre la costrizione all'interfaccia, ma il risultato dipende anche dai materiali, dalla placcatura, dalle condizioni della superficie e dall'accoppiamento dimensionale. Una maggiore forza non si traduce automaticamente in una minore resistenza o in una maggiore durata. Se la superficie è danneggiata o i componenti non si adattano correttamente, aumentare la forza potrebbe non risolvere il problema. Potrebbe inoltre aumentare la resistenza allo scorrimento durante l'accoppiamento e influire sull'usura. L'impatto sulla forza di inserimento dipende dall'intero gruppo del connettore. Quando si valuta una modifica, è opportuno confrontare il risultato elettrico con quello meccanico. Un miglioramento in uno dei due aspetti non implica necessariamente che il progetto nel suo complesso sia migliore.  Valutazione di una modifica geometricaSi consideri una revisione del progetto incentrata sulla resistenza che varia dopo ripetuti cicli di accoppiamento. Il team può confrontare le misurazioni iniziali e post-ciclo, quindi ispezionare le superfici di contatto e le condizioni della molla per verificare usura, deformazione o variazioni di accoppiamento. Se le prove indicano una geometria di contatto diversa, il team può confrontare un progetto di molla rivisto con quello di riferimento. Prima di eseguire i test, è necessario definire l'effetto previsto della modifica, ad esempio la deflessione della molla o la posizione di contatto. Successivamente, misurare la resistenza di contatto e la forza di inserimento o estrazione in condizioni ripetibili. Anche l'aumento di temperatura può essere utile in presenza di corrente, ma poiché riflette l'intero percorso della corrente e la dissipazione del calore, deve essere interpretato insieme alle misurazioni elettriche e meccaniche. Ripetere i controlli pertinenti dopo i cicli di accoppiamento richiesti. Se la resistenza migliora ma la forza di inserimento o l'usura superano i limiti del progetto, la modifica ha alterato il compromesso. Se la resistenza continua a cambiare dopo i cicli, ispezionare le superfici e l'accoppiamento prima di presumere che sia necessaria una forza maggiore. Questa è una valutazione progettuale a scopo illustrativo, non una relazione su un prodotto specifico o sui risultati di un test. I limiti di accettazione e le condizioni di prova dipendono dal connettore e dalla sua applicazione. Una modifica geometrica è utile quando le misurazioni dimostrano che risolve il problema di prestazioni originale e non crea un problema maggiore in altre parti del connettore.  FAQsÈ possibile utilizzare la forza di inserimento per stimare la forza di contatto?No. La forza di inserimento misura la forza necessaria per accoppiare il connettore completo. Include la resistenza dei contatti elettrici e di altre parti dell'assemblaggio, come guarnizioni e dispositivi di bloccaggio. Può indicare quanta forza è necessaria per accoppiare il connettore, ma non mostra la forza che agisce su un singolo contatto elettrico. La forza di contatto, la forza di inserimento ed estrazione e la forza di ritenzione del terminale sono misurazioni separate. Una maggiore forza di contatto riduce sempre la resistenza di contatto?No. La forza di contatto può contribuire a creare percorsi conduttivi tra i punti di rilievo microscopici sulle superfici di accoppiamento, ma la resistenza dipende anche dal materiale, dalla placcatura, dalle condizioni della superficie e dall'accoppiamento dimensionale. Aumentare la forza potrebbe non risolvere il problema di una superficie danneggiata o di un accoppiamento non perfetto. Potrebbe inoltre aumentare la resistenza allo scorrimento durante l'accoppiamento e influire sull'usura. I risultati elettrici e meccanici devono essere valutati congiuntamente. Cosa bisogna controllare quando la resistenza di contatto cambia dopo ripetuti accoppiamenti?Confrontare le misurazioni della resistenza di contatto effettuate prima e dopo i cicli di accoppiamento richiesti in condizioni ripetibili. Ispezionare le superfici di contatto e la molla per verificare l'eventuale presenza di usura o deformazione e controllare l'accoppiamento tra il perno e la presa. Questi controlli possono aiutare a individuare possibili correlazioni con la geometria del contatto, le condizioni della superficie o l'accoppiamento prima di prendere in considerazione una modifica del progetto. Come si dovrebbe valutare una variazione della geometria di contatto di una molla?Innanzitutto, definire l'effetto previsto della modifica, ad esempio la variazione della flessione della molla o della posizione dei contatti. Confrontare il progetto rivisto con quello di riferimento in condizioni ripetibili, misurando la resistenza di contatto e la forza di inserimento o di estrazione. Ripetere i controlli pertinenti dopo i cicli di accoppiamento richiesti e verificare l'eventuale presenza di usura. È possibile misurare anche l'aumento di temperatura durante il passaggio di corrente, ma poiché riflette l'intero percorso della corrente e la dissipazione del calore, deve essere interpretato insieme alle misurazioni elettriche e meccaniche. Le condizioni di prova e i limiti di accettazione dipendono dal connettore e dalla sua applicazione.
    PER SAPERNE DI PIÙ
  • Crimpatura vs. saldatura a ultrasuoni per le terminazioni dei cavi di ricarica dei veicoli elettrici
    Crimpatura vs. saldatura a ultrasuoni per le terminazioni dei cavi di ricarica dei veicoli elettrici
    Oct 12, 2026
    Il collegamento tra un cavo di ricarica e il suo contatto di alimentazione fa parte del percorso della corrente. Se la giunzione oppone resistenza, può generare calore localizzato. Se, al contrario, non è sufficientemente robusta, può diventare instabile durante l'utilizzo. Sia la crimpatura che la saldatura a ultrasuoni dei metalli vengono utilizzate per i collegamenti tra cavi e contatti. Il metodo più adatto dipende dalla progettazione del contatto, dalla struttura del conduttore, dallo spazio disponibile e dalla possibilità di controllare e verificare il processo. Questo articolo descrive il collegamento tra il conduttore del cavo e la parte posteriore del contatto. Non tratta l'interfaccia di accoppiamento tra il connettore di ricarica e la presa del veicolo.  Crimpatura: Compressione attorno al conduttoreIn una terminazione a crimpare, un utensile comprime il cilindro di crimpatura del contatto attorno al conduttore. La giunzione deve garantire la continuità elettrica mantenendo il conduttore saldamente in posizione. È necessario che il contatto e il conduttore siano compatibili e che il processo di crimpatura sia controllato. I fattori rilevanti includono la sezione trasversale del conduttore e la struttura del trefolo, le dimensioni del cilindro, la scelta della matrice, l'altezza di crimpatura, la posizione del filo e le condizioni del trefolo. Una crimpatura insufficientemente compressa o non correttamente dimensionata potrebbe non trattenere il conduttore in modo sicuro. Una compressione eccessiva può danneggiare i fili o deformare il contatto. L'aspetto di una crimpatura da solo non è sufficiente a dimostrare se soddisfa i requisiti elettrici e meccanici.  Saldatura a ultrasuoni: una giunzione allo stato solidoLa saldatura a ultrasuoni dei metalli unisce il conduttore a una superficie di contatto compatibile utilizzando pressione e vibrazioni meccaniche ad alta frequenza. Il processo non utilizza stagno o materiale d'apporto. Richiede un'area di saldatura adeguata e un dispositivo di fissaggio che mantenga i pezzi in posizione. Il materiale del conduttore e la disposizione dei trefoli, la geometria dei contatti, l'area di saldatura, la progettazione del dispositivo di fissaggio e le impostazioni del processo influenzano tutti il ​​risultato. Il processo di saldatura richiede una finestra operativa definita, con controlli adeguati alla progettazione del giunto.  Cosa richiedono i due metodiConsiderazioneCrimpaturaSaldatura a ultrasuoniFormazione congiuntaIl cilindro di contatto è compresso attorno al conduttorePressione e vibrazioni formano una giunzione metallica allo stato solidoGeometria di contattoUn cilindro progettato per deformarsi attorno al conduttoreUna superficie di saldatura idonea e un accesso agevole per l'utensile e il dispositivo di fissaggio.Controlli di processoMatrice, altezza di crimpatura, forza, posizione del conduttore, condizione del trefoloEnergia, pressione, vibrazione, tempo, posizionamento, condizione del fissaggioPossibili verificheDimensioni, ispezione visiva, sezione trasversale, forza di trazioneRegistri di processo, ispezione visiva, sezione trasversale, forza di trazione Consideriamo due configurazioni di contatto. Una presenta un cilindro di crimpatura chiuso dimensionato per un conduttore definito; i suoi controlli di processo possono includere la corrispondenza tra filo e matrice e la verifica dell'altezza di crimpatura. L'altra ha un'area di terminazione piana progettata per la saldatura a ultrasuoni, dove l'area di saldatura, la posizione del conduttore e i parametri di saldatura diventano elementi di controllo fondamentali. Questi progetti dimostrano perché la geometria del giunto influenza la scelta del processo. Entrambi i metodi possono produrre una connessione accettabile quando il contatto, il conduttore e il processo sono compatibili. L'assemblaggio finito deve comunque soddisfare i requisiti elettrici e meccanici.   Resistenza e calore alla terminazioneLa resistenza nella giunzione tra conduttore e contatto contribuisce alla generazione di calore quando la corrente la attraversa. Un contatto non uniforme all'interno della giunzione, fili danneggiati o una geometria inadeguata possono influire sulla resistenza. Ad esempio, una resistenza congiunta di 0,1 mΩ A 300 A si dissiperebbe 9 W, basato su P=I²RP=I²R. Questo è un calcolo illustrativo, non un risultato di un test di prodotto. Descrive la potenza elettrica dissipata alla resistenza ipotizzata; non prevede l'aumento di temperatura. La temperatura effettiva dipende dall'intero assemblaggio e da come il calore si propaga al suo interno. Un valore di resistenza iniziale basso non è di per sé indicativo delle prestazioni a lungo termine. Il connettore assemblato deve essere testato in condizioni pertinenti al suo utilizzo previsto, con metodi di misurazione coerenti e punti di prova definiti.  Scelta di un metodo per la progettazione del contattoPartiamo dalla geometria posteriore del contatto e dal conduttore del cavo. Il processo scelto deve essere adatto alle dimensioni e alla struttura dei trefoli del conduttore, allo spazio di assemblaggio disponibile e al modo in cui il connettore viene assemblato. Anche il volume di produzione e il controllo del processo sono importanti. La crimpatura e la saldatura a ultrasuoni utilizzano utensili e controlli di processo differenti. Il metodo deve essere ripetibile per il processo produttivo previsto. La corrente nominale è un aspetto da considerare, ma non determina da sola il metodo di terminazione. I requisiti relativi a contatto, conduttore, assemblaggio e termici devono essere valutati congiuntamente.  Verifica della giunzione finitaTra i possibili controlli si annoverano l'ispezione visiva e dimensionale, la valutazione dell'altezza di crimpatura o dell'area di saldatura, l'ispezione della sezione trasversale, la prova di trazione, la misurazione della resistenza e la prova di aumento della temperatura. La combinazione appropriata dipende dalla progettazione del giunto e dal piano di validazione. Questi test rispondono a domande diverse. Un giunto può soddisfare il requisito di forza di trazione pur necessitando di test separati di resistenza e di aumento di temperatura. La sola ritenzione meccanica non determina le prestazioni elettriche. Per la validazione della produzione, i test possono essere ripetuti anche dopo un adeguato invecchiamento o un'esposizione ambientale. I limiti di accettazione e le condizioni di prova devono essere definiti per lo specifico contatto e il gruppo cavo; i risultati ottenuti con un progetto non sono automaticamente applicabili a un altro.  Abbinamento della terminazione al contattoSia la crimpatura che la saldatura a ultrasuoni sono adatte per la terminazione dei cavi di ricarica dei veicoli elettrici. La geometria dei contatti e la struttura del conduttore determinano quale processo può essere utilizzato; i test dimostrano se la giunzione finita soddisfa i requisiti. Workersbee supporta contatti di ricarica per veicoli elettrici personalizzati basati su un disegno, un campione o un connettore esistente. La geometria dei contatti e i requisiti di connessione dei conduttori possono essere esaminati nell'ambito del progetto. Vedi contatti del connettore di ricarica per veicoli elettrici.
    PER SAPERNE DI PIÙ
  • Spessore della placcatura in argento per i contatti di ricarica dei veicoli elettrici: quanto è sufficiente?
    Spessore della placcatura in argento per i contatti di ricarica dei veicoli elettrici: quanto è sufficiente?
    Sep 17, 2026
    Per molti connettori elettrici, la placcatura in argento rientra in una Intervallo di riferimento 4–10 μmQuesto è un utile punto di partenza, ma non rappresenta una specifica universale per i contatti di ricarica dei veicoli elettrici. Uno strato d'argento di 5 μm può essere adeguato per un contatto e insufficiente per un altro. Il risultato dipende dal punto in cui viene misurato lo spessore, dalla forza di contatto applicata, dalla frequenza di accoppiamento del connettore e dalle vibrazioni, temperature e contaminazioni a cui sarà sottoposto. La corrente è importante perché la resistenza di contatto produce calore. Tuttavia, non si traduce direttamente in un numero di micron richiesto. Il rivestimento deve funzionare con la struttura di contatto per tutta la durata di vita prevista.  Che cosa significa realmente il numero che indica lo spessore?Un disegno che riporta solo la dicitura "placcato in argento, 5 μm" lascia aperti diversi interrogativi. 5 μm è il valore target di produzione, la media sull'intero pezzo o il valore minimo consentito sulla superficie di accoppiamento? Si riferisce solo allo strato d'argento o all'argento più un sottostrato? Queste distinzioni sono importanti:Spessore nominale è l'obiettivo utilizzato per controllare il processo di placcatura.Spessore medio viene calcolato a partire da misurazioni selezionate e potrebbe nascondere aree localmente sottili.Spessore locale minimo è il valore minimo accettabile in un punto di misurazione specificato.Spessore totale del rivestimento può includere rame, nichel o un altro strato sottostante all'argento. Per garantire l'affidabilità del contatto, lo spessore minimo locale dell'argento nella zona di accoppiamento è solitamente il valore più utile. La galvanizzazione non si distribuisce uniformemente su tutte le superfici. Bordi, aree esposte, incavi, fori e scanalature possono ricevere quantità diverse di metallo. Un componente può soddisfare un requisito medio, mentre la zona di contatto effettiva rimane al di sotto del minimo previsto. Anche la struttura degli strati è importante. Due contatti possono avere entrambi 6 μm di argento, ma utilizzare substrati o strati di base diversi. La loro adesione, resistenza all'usura e prestazioni ambientali potrebbero non essere le stesse. Una specifica valida deve quindi indicare la struttura del rivestimento, l'area funzionale, lo spessore locale minimo e il punto di misurazione.   Cosa succede se l'argento è troppo sottile o troppo spesso?Lo spessore dell'argento garantisce principalmente copertura e resistenza all'usura. Uno strato insufficiente riduce il margine di affidabilità. Aumentarne lo spessore può migliorare la durata, ma solo fino al punto in cui altri componenti del design dei contatti diventano i fattori limitanti. CondizioneProbabile effettoTroppo sottileUsura più rapida, maggiore sensibilità ai pori e ai punti sottili localizzati, e minore margine per le variazioni di produzione.Adatto all'applicazioneCopertura e durata sufficienti senza costi superflui o impatti dimensionali.Più spesso del necessarioCosti più elevati e controllo dimensionale più complesso, senza un incremento proporzionale della durata di servizio.   Quando l'argento è troppo sottileUn rivestimento sottile può comunque superare il test iniziale di resistenza al contatto. Il punto debole potrebbe manifestarsi solo dopo che il connettore è stato accoppiato ripetutamente o esposto a vibrazioni e cicli termici. L'accoppiamento provoca scorrimento e spostamento del materiale nei punti di contatto. Anche quando il connettore rimane inserito, le vibrazioni e la dilatazione termica possono creare movimenti microscopici tra le superfici di accoppiamento. Nel tempo, questo movimento può usurare l'argento ed esporre lo strato sottostante o il substrato. Man mano che il rivestimento si assottiglia, le zone sottili e i pori locali diventano più importanti. Una volta esposto il materiale sottostante, l'umidità o i contaminanti possono contribuire alla formazione di prodotti di corrosione in prossimità dell'interfaccia elettrica. Il rischio pratico non è necessariamente legato a una scarsa conduttività il primo giorno, bensì alla perdita di stabilità delle prestazioni elettriche prima che il connettore raggiunga la durata di vita prevista.  Quando l'argento è più spessoUno spessore maggiore può ritardare l'usura e fornire un margine maggiore contro le variazioni locali. È spesso utile quando il contatto deve resistere ad accoppiamenti frequenti o a condizioni meccaniche gravose. Il beneficio non è illimitato.Uno strato più spesso aumenta il consumo di metalli preziosi e i costi di lavorazione. Può anche influire sulle dimensioni dei contatti, sugli spazi liberi e sull'accoppiamento. Le geometrie complesse diventano più difficili da placcare in modo uniforme. Un ulteriore aumento dello spessore dello strato d'argento non è in grado di correggere una distribuzione non uniforme della forza di contatto, una geometria instabile, micromovimenti eccessivi o un tipo di rivestimento inadeguato. Una volta che uno di questi fattori determina il meccanismo di rottura, un ulteriore aumento dello spessore potrebbe non apportare ulteriori benefici significativi.  Perché gli stessi 6 μm possono produrre risultati diversiConsideriamo due contatti che specificano entrambi uno spessore minimo di argento di 6 μm. Il primo contatto presenta una forza normale stabile, un'azione di pulizia controllata, cicli di accoppiamento limitati e un ambiente operativo relativamente pulito. Il secondo componente viene accoppiato frequentemente ed è esposto a vibrazioni del veicolo, sbalzi di temperatura e contaminazione da zolfo. La sua geometria, inoltre, concentra la forza in un'area più piccola. Il secondo contatto presenta un margine di affidabilità inferiore, nonostante abbia lo stesso spessore di argento. Per migliorarlo potrebbe essere necessario uno strato funzionale più spesso, un argento più duro, una migliore distribuzione della forza, una lubrificazione controllata o un diverso strato di base. I test potrebbero dimostrare che modificare la geometria del contatto è più efficace che aggiungere argento. Ecco perché lo spessore non può essere separato dall'interfaccia meccanica.   Cosa determina lo spessore richiesto?Sei fattori hanno la maggiore influenza sul requisito finale.1. Forza di contatto e geometriaLa forza di contatto determina il modo in cui le superfici a contatto si toccano e dove la corrente attraversa l'interfaccia. Una forza maggiore può contribuire a rompere le pellicole superficiali e a creare punti conduttivi stabili, ma può anche aumentare l'attrito e l'usura. La geometria controlla la distribuzione della forza, l'azione di pulizia, l'area di contatto e la posizione della traccia di usura. Un rivestimento che funziona su un'interfaccia ampia e uniformemente caricata potrebbe avere prestazioni diverse su un punto di contatto piccolo e sottoposto a un carico elevato. 2. Cicli di accoppiamentoOgni connessione e disconnessione consuma parte della durata utile del rivestimento. I contatti destinati a un uso frequente necessitano di un margine di usura maggiore rispetto ai contatti che si prevede rimarranno accoppiati per lunghi periodi. I requisiti del ciclo di accoppiamento devono essere definiti prima di finalizzare lo spessore del rivestimento. 3. Vibrazione e micromovimentoUn connettore perfettamente accoppiato non è necessariamente un'interfaccia statica. Le vibrazioni del veicolo e la dilatazione termica possono creare piccolissimi spostamenti relativi tra i contatti. Questo sfregamento può danneggiare gradualmente lo strato d'argento e aumentare la resistenza di contatto, anche quando il connettore viene scollegato raramente. 4. Temperatura e ambienteLa temperatura di esercizio influisce sui materiali di contatto, sul rilassamento delle forze, sulla diffusione e sul comportamento del lubrificante. Anche l'umidità, il sale, la polvere e i gas contenenti zolfo possono alterare le condizioni superficiali. Un contatto utilizzato in un ambiente interno protetto non è soggetto alle stesse esigenze di rivestimento di un contatto esposto alle condizioni di ricarica esterne o alla contaminazione industriale. 5. Tipo di argento e condizioni della superficieL'argento puro, l'argento temprato e le leghe d'argento non presentano le stesse caratteristiche di conduttività, durezza, attrito e resistenza all'usura. Un deposito più duro può migliorare la resistenza all'usura, ma lo spessore da solo non è sufficiente a descrivere tale vantaggio. Anche la rugosità superficiale e la lubrificazione possono influenzare la forza di inserimento, il trasferimento di materiale e la durata del rivestimento. 6. Variazione della produzione e durata previstaUna specifica deve consentire le normali variazioni di processo, proteggendo al contempo l'area di contatto funzionale. Se l'obiettivo di produzione è troppo vicino allo spessore minimo accettabile, alcune aree locali potrebbero non soddisfare il requisito, anche se la media del lotto appare accettabile. Lo spessore deve inoltre corrispondere alla durata di servizio prevista. Un contatto progettato per accoppiamenti limitati e condizioni controllate potrebbe non necessitare dello stesso margine di sicurezza di un contatto destinato a resistere ad anni di utilizzo frequente e vibrazioni.  I contatti in corrente alternata e in corrente continua necessitano di spessori diversi?La corrente alternata e la corrente continua, di per sé, non determinano lo spessore dell'argento.I contatti per la ricarica rapida in corrente continua spesso trasportano correnti più elevate e operano in condizioni termiche più gravose. Possono utilizzare conduttori di sezione maggiore, geometrie di contatto diverse, sensori di temperatura o raffreddamento a liquido. Queste differenze di progettazione possono comportare requisiti di rivestimento differenti. La tipologia attuale non è ancora il fattore determinante.Un contatto in corrente alternata esposto a frequenti accoppiamenti, forti vibrazioni, una debole forza di contatto o un ambiente ostile potrebbe richiedere una maggiore durabilità del rivestimento rispetto a un contatto in corrente continua che opera in condizioni stabili. Allo stesso modo, un contatto in corrente continua ad alta corrente non richiede automaticamente che lo spessore aumenti in proporzione all'amperaggio.Un utile confronto prende in esame:Corrente continua e ciclo di lavoro;Aumento di temperatura consentito;Forza di contatto e geometria;Frequenza di accoppiamento;Vibrazione;Ambiente operativo;Durata di servizio prevista. La corrente definisce i requisiti termici. L'usura meccanica e l'esposizione ambientale determinano il grado di durabilità del rivestimento necessario per mantenerlo.  Come si deve specificare e verificare lo spessore?Un requisito pratico per la placcatura dovrebbe rispondere a cinque domande.RequisitoCiò che controllaQual è la struttura del substrato e degli strati?Chiarisce se il contatto utilizza uno strato intermedio e quale strato viene misurato.Dove è richiesto l'argento?Identifica la zona di accoppiamento funzionale ed evita la placcatura non necessariaQual è lo spessore locale minimo?Stabilisce il limite inferiore effettivo sulla superficie di contattoDove e come verrà misurato?Consente di confrontare i risultati di produzione tra pezzi e lottiCosa deve rimanere accettabile dopo l'invecchiamento?Collega le specifiche del rivestimento alle prestazioni del contatto finale Lo spessore può essere misurato con metodi quali la fluorescenza a raggi X o l'analisi della sezione trasversale. Il metodo selezionato deve tenere conto della geometria del pezzo, della curvatura, del substrato e della posizione dei singoli strati di rivestimento. Il contatto finito deve quindi essere valutato in condizioni che rispecchino il suo utilizzo previsto. I controlli più rilevanti generalmente includono:Resistenza al contatto iniziale e invecchiata;Aumento della temperatura alla corrente nominale;Forza di inserimento e di estrazione;Durata dell'accoppiamento;Esposizione a vibrazioni o sfregamenti;Invecchiamento ambientale ove necessario. La misurazione dello spessore conferma la quantità di argento presente nel punto di prova. Non dimostra, tuttavia, che il connettore manterrà una bassa resistenza e una temperatura accettabile per tutta la sua durata. Tale prova si ottiene testando l'intero sistema di contatto prima e dopo l'invecchiamento.   Non esiste uno spessore ottimale universale.L'intervallo 4-10 μm fornisce un riferimento pratico per molte applicazioni di connettori elettrici, ma non dovrebbe essere trasformato in una regola fissa per ogni contatto di ricarica dei veicoli elettrici. Una quantità insufficiente di argento riduce la copertura e il margine di usura. Uno spessore maggiore può prolungare la durata, ma non può sostituire la corretta forza di contatto, la geometria, la selezione del materiale e il controllo del processo. La specifica più utile definisce lo spessore locale minimo nella zona di contatto funzionale, indica dove verrà misurato e verifica le prestazioni elettriche dopo l'invecchiamento meccanico e ambientale. Workersbee supporta personalizzazioni contatti del connettore di ricarica per veicoli elettrici per applicazioni di ricarica in corrente alternata e continua, comprese la geometria dei contatti, la selezione dei materiali e la progettazione dei terminali.
    PER SAPERNE DI PIÙ
lasciate un messaggio

lasciate un messaggio
Se siete interessati ai nostri prodotti e desiderate maggiori informazioni, lasciate un messaggio qui; vi risponderemo il prima possibile.
  • Allega file
CONTATTACI :info@workersbee.com