Crimpatura vs. saldatura a ultrasuoni per le terminazioni dei cavi di ricarica dei veicoli elettrici
Oct 12, 2026
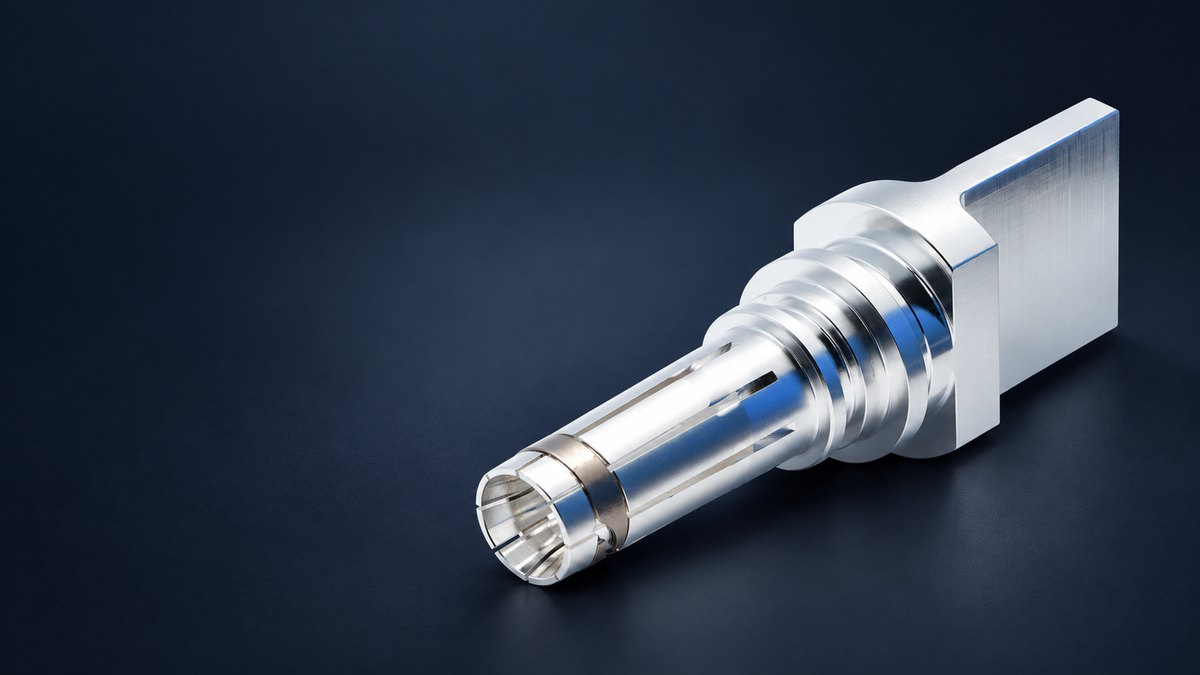
Il collegamento tra un cavo di ricarica e il suo contatto di alimentazione fa parte del percorso della corrente. Se la giunzione oppone resistenza, può generare calore localizzato. Se, al contrario, non è sufficientemente robusta, può diventare instabile durante l'utilizzo. Sia la crimpatura che la saldatura a ultrasuoni dei metalli vengono utilizzate per i collegamenti tra cavi e contatti. Il metodo più adatto dipende dalla progettazione del contatto, dalla struttura del conduttore, dallo spazio disponibile e dalla possibilità di controllare e verificare il processo. Questo articolo descrive il collegamento tra il conduttore del cavo e la parte posteriore del contatto. Non tratta l'interfaccia di accoppiamento tra il connettore di ricarica e la presa del veicolo. Crimpatura: Compressione attorno al conduttoreIn una terminazione a crimpare, un utensile comprime il cilindro di crimpatura del contatto attorno al conduttore. La giunzione deve garantire la continuità elettrica mantenendo il conduttore saldamente in posizione. È necessario che il contatto e il conduttore siano compatibili e che il processo di crimpatura sia controllato. I fattori rilevanti includono la sezione trasversale del conduttore e la struttura del trefolo, le dimensioni del cilindro, la scelta della matrice, l'altezza di crimpatura, la posizione del filo e le condizioni del trefolo. Una crimpatura insufficientemente compressa o non correttamente dimensionata potrebbe non trattenere il conduttore in modo sicuro. Una compressione eccessiva può danneggiare i fili o deformare il contatto. L'aspetto di una crimpatura da solo non è sufficiente a dimostrare se soddisfa i requisiti elettrici e meccanici. Saldatura a ultrasuoni: una giunzione allo stato solidoLa saldatura a ultrasuoni dei metalli unisce il conduttore a una superficie di contatto compatibile utilizzando pressione e vibrazioni meccaniche ad alta frequenza. Il processo non utilizza stagno o materiale d'apporto. Richiede un'area di saldatura adeguata e un dispositivo di fissaggio che mantenga i pezzi in posizione. Il materiale del conduttore e la disposizione dei trefoli, la geometria dei contatti, l'area di saldatura, la progettazione del dispositivo di fissaggio e le impostazioni del processo influenzano tutti il risultato. Il processo di saldatura richiede una finestra operativa definita, con controlli adeguati alla progettazione del giunto. Cosa richiedono i due metodiConsiderazioneCrimpaturaSaldatura a ultrasuoniFormazione congiuntaIl cilindro di contatto è compresso attorno al conduttorePressione e vibrazioni formano una giunzione metallica allo stato solidoGeometria di contattoUn cilindro progettato per deformarsi attorno al conduttoreUna superficie di saldatura idonea e un accesso agevole per l'utensile e il dispositivo di fissaggio.Controlli di processoMatrice, altezza di crimpatura, forza, posizione del conduttore, condizione del trefoloEnergia, pressione, vibrazione, tempo, posizionamento, condizione del fissaggioPossibili verificheDimensioni, ispezione visiva, sezione trasversale, forza di trazioneRegistri di processo, ispezione visiva, sezione trasversale, forza di trazione Consideriamo due configurazioni di contatto. Una presenta un cilindro di crimpatura chiuso dimensionato per un conduttore definito; i suoi controlli di processo possono includere la corrispondenza tra filo e matrice e la verifica dell'altezza di crimpatura. L'altra ha un'area di terminazione piana progettata per la saldatura a ultrasuoni, dove l'area di saldatura, la posizione del conduttore e i parametri di saldatura diventano elementi di controllo fondamentali. Questi progetti dimostrano perché la geometria del giunto influenza la scelta del processo. Entrambi i metodi possono produrre una connessione accettabile quando il contatto, il conduttore e il processo sono compatibili. L'assemblaggio finito deve comunque soddisfare i requisiti elettrici e meccanici. Resistenza e calore alla terminazioneLa resistenza nella giunzione tra conduttore e contatto contribuisce alla generazione di calore quando la corrente la attraversa. Un contatto non uniforme all'interno della giunzione, fili danneggiati o una geometria inadeguata possono influire sulla resistenza. Ad esempio, una resistenza congiunta di 0,1 mΩ A 300 A si dissiperebbe 9 W, basato su P=I²RP=I²R. Questo è un calcolo illustrativo, non un risultato di un test di prodotto. Descrive la potenza elettrica dissipata alla resistenza ipotizzata; non prevede l'aumento di temperatura. La temperatura effettiva dipende dall'intero assemblaggio e da come il calore si propaga al suo interno. Un valore di resistenza iniziale basso non è di per sé indicativo delle prestazioni a lungo termine. Il connettore assemblato deve essere testato in condizioni pertinenti al suo utilizzo previsto, con metodi di misurazione coerenti e punti di prova definiti. Scelta di un metodo per la progettazione del contattoPartiamo dalla geometria posteriore del contatto e dal conduttore del cavo. Il processo scelto deve essere adatto alle dimensioni e alla struttura dei trefoli del conduttore, allo spazio di assemblaggio disponibile e al modo in cui il connettore viene assemblato. Anche il volume di produzione e il controllo del processo sono importanti. La crimpatura e la saldatura a ultrasuoni utilizzano utensili e controlli di processo differenti. Il metodo deve essere ripetibile per il processo produttivo previsto. La corrente nominale è un aspetto da considerare, ma non determina da sola il metodo di terminazione. I requisiti relativi a contatto, conduttore, assemblaggio e termici devono essere valutati congiuntamente. Verifica della giunzione finitaTra i possibili controlli si annoverano l'ispezione visiva e dimensionale, la valutazione dell'altezza di crimpatura o dell'area di saldatura, l'ispezione della sezione trasversale, la prova di trazione, la misurazione della resistenza e la prova di aumento della temperatura. La combinazione appropriata dipende dalla progettazione del giunto e dal piano di validazione. Questi test rispondono a domande diverse. Un giunto può soddisfare il requisito di forza di trazione pur necessitando di test separati di resistenza e di aumento di temperatura. La sola ritenzione meccanica non determina le prestazioni elettriche. Per la validazione della produzione, i test possono essere ripetuti anche dopo un adeguato invecchiamento o un'esposizione ambientale. I limiti di accettazione e le condizioni di prova devono essere definiti per lo specifico contatto e il gruppo cavo; i risultati ottenuti con un progetto non sono automaticamente applicabili a un altro. Abbinamento della terminazione al contattoSia la crimpatura che la saldatura a ultrasuoni sono adatte per la terminazione dei cavi di ricarica dei veicoli elettrici. La geometria dei contatti e la struttura del conduttore determinano quale processo può essere utilizzato; i test dimostrano se la giunzione finita soddisfa i requisiti. Workersbee supporta contatti di ricarica per veicoli elettrici personalizzati basati su un disegno, un campione o un connettore esistente. La geometria dei contatti e i requisiti di connessione dei conduttori possono essere esaminati nell'ambito del progetto. Vedi contatti del connettore di ricarica per veicoli elettrici.
PER SAPERNE DI PIÙ



 Italiano